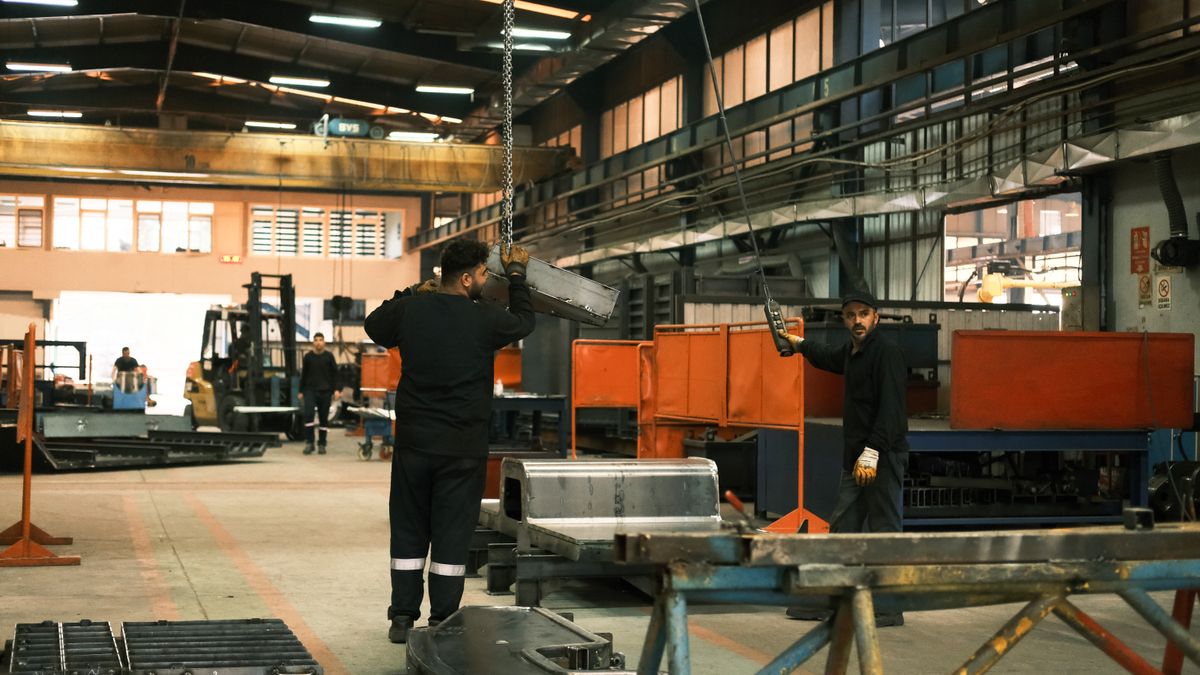
A interrupção da produção por falha na movimentação de máquinas parada de fábrica é um dos maiores gargalos logísticos na construção civil e na indústria. Quando um equipamento crítico precisa ser removido, realocado ou substituído, cada hora de inatividade representa prejuízo financeiro e atraso no cronograma da obra. A complexidade aumenta quando falamos de máquinas de grande porte, que exigem planejamento técnico, equipamentos especializados e equipe qualificada para evitar danos estruturais ou acidentes.
Nesse cenário, contar com uma operadora que domine o içamento e o transporte pesado faz toda a diferença. A EDS Guindastes atua exatamente nesse ponto crítico: oferecemos locação de guindastes, remoção industrial e movimentação de cargas pesadas com foco em minimizar o tempo de parada. Nosso serviço de remoção técnica de equipamentos é desenhado para que a máquina saia do chão de fábrica com segurança, seja transportada e reinstalada sem comprometer a integridade da estrutura ou o prazo da entrega.
Com planejamento de içamento e operações especiais de carga, garantimos que a retomada da produção aconteça no menor tempo possível. É a engenharia a serviço da agilidade operacional.
Como planejar a movimentação de máquinas em parada de fábrica?
Planejar a movimentação de máquinas em parada de fábrica exige um protocolo que vai muito além de posicionar um guindaste no pátio. O primeiro passo é o levantamento dimensional e de massa de cada equipamento, seguido da análise de rotas internas, vãos de portas, capacidade de piso e interferências aéreas como tubulações, eletrocalhas e pontes rolantes. Uma parada de manutenção ou retrofit costuma ter janela de execução entre 48 e 120 horas, o que transforma qualquer atraso em prejuízo direto de produção.
O planejamento deve partir de um cronograma reverso: define-se a data de reinício da planta e, a partir dela, alocam-se as movimentações em ordem decrescente de criticidade. Máquinas que exigem desmontagem parcial, escoramento especial ou içamento duplo precisam entrar na programação antes dos equipamentos periféricos. A norma NR-11 e a NR-12 orientam os requisitos de segurança para transporte e movimentação de máquinas, incluindo sinalização de área, bloqueio de energias e delimitação de raio de ação dos equipamentos.
Inventário de cargas e definição de método
O inventário de cargas é a espinha dorsal do planejamento. Cada máquina deve ser catalogada com peso exato, centro de gravidade, dimensões máximas, pontos de peação e fragilidades estruturais. Um torno CNC de 8 toneladas, por exemplo, não pode ser içado pelos eixos ou pela carcaça sem berço de distribuição de carga — o erro aqui gera empenamento de fusos e perda de precisão geométrica.
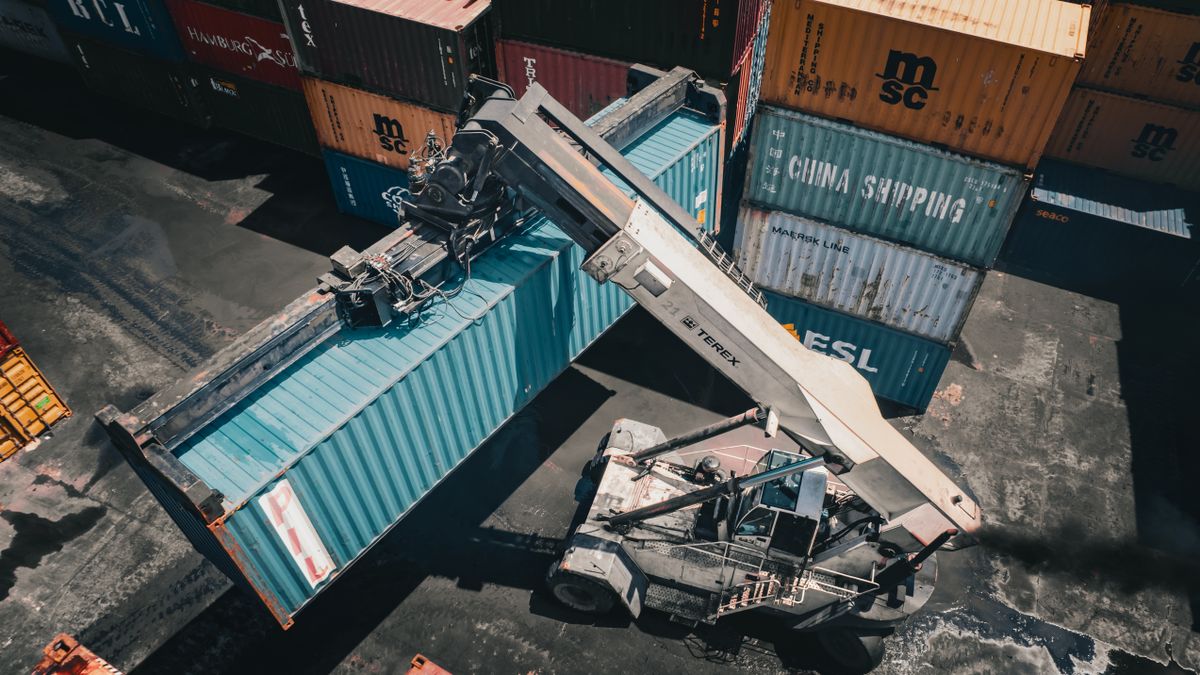
A definição do método combina três variáveis: distância de translado, altura livre e capacidade do piso. Em galpões com pé-direito inferior a 7 metros, o içamento com guindaste convencional pode ser inviável, abrindo espaço para caminhão munck com lança articulada ou skates hidráulicos. Já em plantas com mezaninos ou subsolos, a combinação de guindaste externo com carretas internas de eixo direcional costuma resolver o percurso que nenhum equipamento isolado cobre.
Estudo de interferências e acessos
O estudo de interferências mapeia tudo o que pode colidir, obstruir ou comprometer a rota da máquina. Isso inclui altura de portões, largura de corredores, raio de giro de empilhadeiras, resistência de juntas de dilatação e localização de redes enterradas quando o percurso passa por áreas externas. Em paradas de fábrica, é comum que andaimes de manutenção e materiais de reforma ocupem justamente os acessos que o plano original previa como livres.
Um levantamento topográfico com estação total ou escaneamento a laser reduz a margem de erro para menos de 2 centímetros em distâncias de até 50 metros. Isso permite simular digitalmente a passagem de uma prensa de 30 toneladas por um vão de 3,2 metros antes de mobilizar qualquer equipamento. Quando a simulação indica folga inferior a 10 centímetros, o procedimento deve prever observadores laterais e velocidade de deslocamento reduzida a menos de 0,5 km/h.
Seleção do equipamento de içamento
A seleção do guindaste parte da carga mais pesada e do raio mais desfavorável, nunca da média das cargas. Uma máquina de 15 toneladas a 18 metros de raio pode exigir um guindaste de 80 toneladas de capacidade nominal, dependendo do comprimento de lança e do ângulo de trabalho. O peso exato da carga é inegociável nessa etapa: estimativas com margem de 10% para cima podem elevar o custo de mobilização em 30% ou mais.
- Guindaste telescópico sobre pneus: rápido de posicionar, ideal para pátios com piso asfaltado ou concreto
- Guindaste sobre esteiras: maior capacidade em terrenos irregulares, porém com mobilização mais lenta
- Caminhão munck: solução econômica para cargas de até 12 toneladas em raios curtos
- Skates hidráulicos com torre de elevação: translado horizontal em galpões com pé-direito reduzido
- Pórtico hidráulico: içamento vertical sem lança, para máquinas que não podem ser inclinadas
Em paradas com múltiplas máquinas, a combinação de um guindaste principal com um munck de apoio reduz o tempo de espera entre operações. Enquanto o guindaste principal remove um compressor de 22 toneladas, o munck reposiciona bombas, motores elétricos e quadros de comando que não justificam a mobilização do equipamento maior. A equipe de apoio precisa ser dimensionada para operar os dois fronts sem gerar ociosidade.
Elaboração do plano de rigging e peação
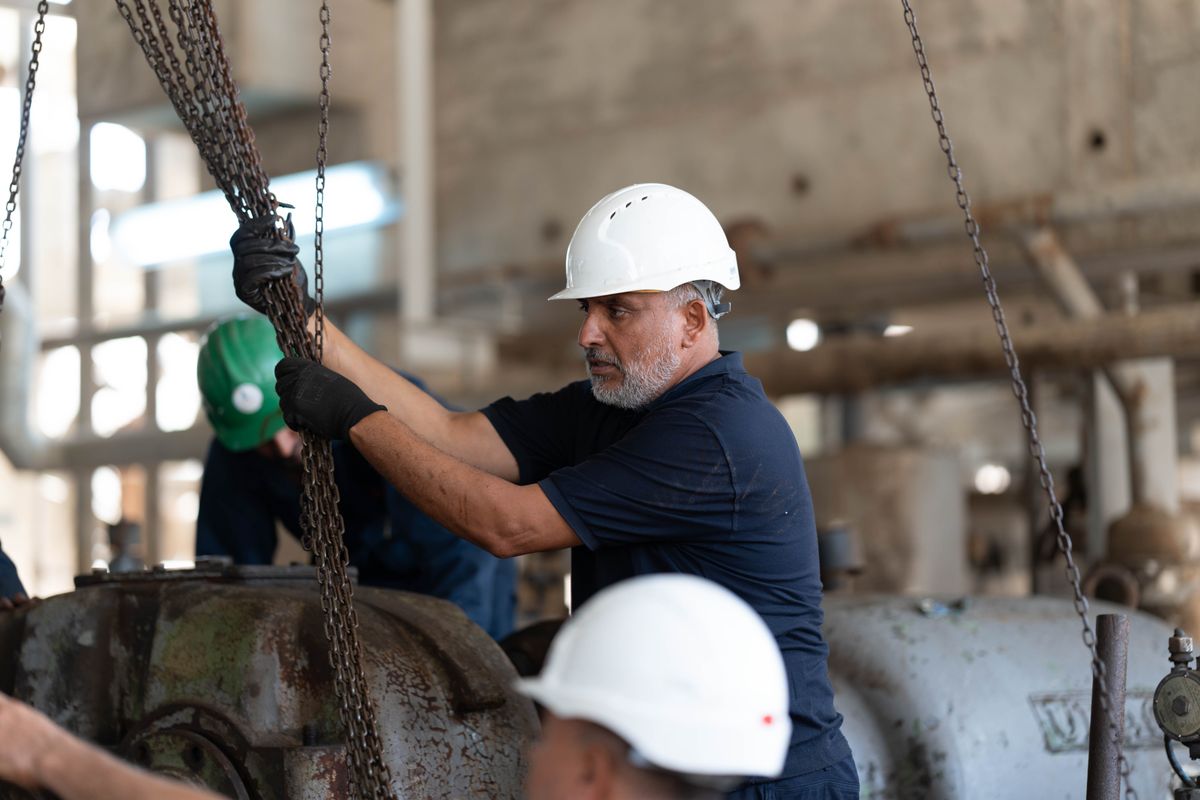
O plano de rigging especifica cada acessório de amarração: cintas, cabos de aço, manilhas, olhais, balancins e moitões. A capacidade de cada componente deve ser verificada individualmente, considerando o ângulo de abertura dos cabos — um ângulo de 120 graus entre pernas reduz a carga útil de cada cabo em 50%. A norma ASME B30.9 estabelece que a carga de trabalho de cintas sintéticas não pode ultrapassar 1/3 da carga de ruptura.
Máquinas com centro de gravidade excêntrico, como tornos com cabeçote fixo pesado ou injetoras com unidade de fechamento assimétrica, exigem balancim regulável ou ajuste de comprimento de pernas. O içamento sem nivelamento pode gerar impacto de 1,5 a 2 vezes o peso da carga no momento da decolagem, sobrecarregando pontos de fixação que não foram projetados para esforço dinâmico.
Janela de execução e logística de parada
A janela de execução define quantas horas o guindaste fica mobilizado, quantos operadores atuam por turno e qual o sequenciamento de remoções e instalações. Em paradas de 72 horas, o padrão é operar em dois turnos de 12 horas, com troca de equipe sem interrupção do serviço. O custo de hora parada de uma linha automotiva, por exemplo, pode superar R$ 50 mil, o que justifica mobilizar equipamento reserva para eliminar risco de falha mecânica.
A logística de parada inclui a pré-montagem de acessórios, a liberação de acessos pela brigada de manutenção e a definição de áreas de laydown para máquinas removidas. Cada equipamento que sai da planta precisa ter destino definido: área externa coberta, galpão de reforma ou carreta para transporte imediato. Máquina parada em área de circulação vira obstáculo para a próxima movimentação e multiplica o tempo de manobra.
Segurança operacional e documentação obrigatória
A segurança operacional em parada de fábrica envolve a emissão de Permissão de Trabalho (PT), Análise Preliminar de Risco (APR) e, em muitos casos, Permissão de Trabalho em Altura ou em Espaço Confinado. A área de içamento deve ser isolada com raio mínimo igual ao alcance da lança mais 2 metros de folga. Nenhum trabalhador pode permanecer sob carga suspensa, mesmo que a operação pareça estabilizada.
- APR assinada por todos os envolvidos antes do início da operação
- Checklist de inspeção do guindaste e dos acessórios de rigging
- ART do responsável técnico pela movimentação
- Comprovante de treinamento NR-11 e NR-35 da equipe
- Plano de emergência com rotas de fuga e ponto de encontro
- Bloqueio físico de fontes de energia das máquinas movimentadas
A comunicação entre sinaleiro, operador e equipe de solo precisa ser padronizada antes do primeiro içamento. Em ambientes com ruído acima de 85 dB, o uso de rádio comunicador com fone é obrigatório, pois gestos manuais podem ser mal interpretados a distância. O içamento com dois guindastes exige um coordenador único que centralize os comandos e defina a velocidade de subida de cada equipamento.
Riscos específicos de máquinas industriais
Máquinas industriais apresentam riscos que cargas convencionais não têm: fluidos residuais, contrapesos removíveis, portas e painéis soltos, e componentes elétricos energizados por capacitores. Antes da movimentação, todo fluido hidráulico, óleo lubrificante e refrigerante deve ser drenado ou contido, reduzindo peso e eliminando vazamento durante a inclinação. Uma injetora de plástico com canhão cheio de polímero fundido pode ter variação de peso de até 400 kg em relação ao catálogo.
Equipamentos com base de fixação aparafusada ao piso exigem corte de chumbadores e verificação de que não há tubulações embutidas na área de corte. A liberação da máquina deve ser formalizada pela equipe de manutenção da planta, que conhece as conexões de utilidades — ar comprimido, água, energia, gás — que precisam ser desconectadas antes da movimentação. Desconectar uma linha pressurizada sem alívio prévio pode projetar fragmentos a mais de 20 metros.
Planejamento de reinstalação e alinhamento
O planejamento de reinstalação é tão crítico quanto a remoção. A máquina que retorna de retrofit ou que entra nova na planta precisa ser posicionada sobre base nivelada, com tolerância de planicidade que varia de 0,05 mm/m para retíficas até 1 mm/m para equipamentos de menor precisão. O uso de calços de aço, chumbadores químicos e argamassa de alta resistência faz parte da sequência de fixação.
O alinhamento geométrico pós-instalação — nivelamento, esquadrejamento e verificação de paralelismo — deve ser executado com nível de precisão e relógio comparador antes da reconexão de utilidades. Máquinas rotativas, como compressores e bombas centrífugas, exigem alinhamento a laser entre eixos com tolerância inferior a 0,03 mm para evitar vibração e desgaste prematuro de rolamentos. Esse serviço pode ser contratado junto com a movimentação de máquinas para garantir responsabilidade única sobre o resultado.
Comissionamento e liberação da planta
O comissionamento é a etapa que valida se a máquina movimentada está apta a operar. Inclui teste em vazio, verificação de rotação, medição de vibração, checagem de vazamentos e validação de parâmetros de processo. Em paradas de fábrica, o comissionamento costuma ser responsabilidade da equipe de manutenção, mas a empresa de movimentação deve permanecer disponível para microajustes de posição durante as primeiras horas de operação.
Um relatório final deve documentar pesos movimentados, equipamentos utilizados, desvios em relação ao plano original e lições aprendidas. Esse documento alimenta o planejamento da próxima parada, reduzindo em até 20% o tempo de execução quando a planta repete o escopo. A integração entre a equipe de movimentação, a engenharia da planta e a produção é o fator que separa uma parada dentro do prazo de uma parada que compromete o faturamento do trimestre.